Percer le métal : foret, vitesse et lubrification
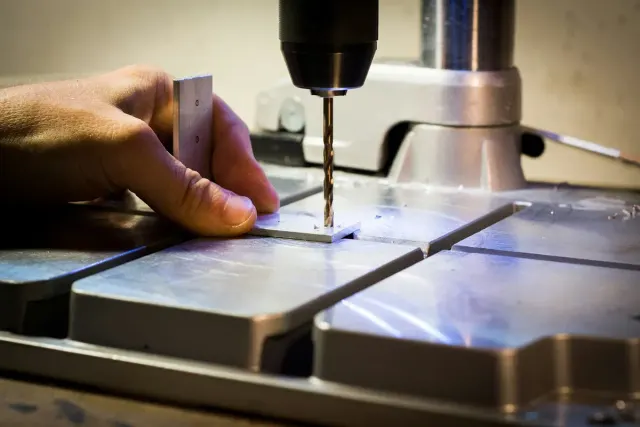
En bref : pour percer l’acier et l’aluminium, un foret HSS suffit ; sur l’inox, prenez un foret cobalt (HSS-Co). La vitesse de rotation se calcule avec N = 1000 × Vc / (π × D), en partant d’une vitesse de coupe de 12 à 15 m/min sur inox, 25 sur acier et 60 sur aluminium. La lubrification est obligatoire sur l’inox, qui chauffe et durcit vite.
Un perçage raté abîme le foret, marque la pièce et fait perdre du temps. Trois réglages décident du résultat : le foret, la vitesse et la lubrification. Voici comment les caler selon la matière que vous attaquez.
Choisir le foret : HSS ou cobalt
Le foret HSS (acier rapide) couvre l’essentiel des perçages courants : acier doux, aluminium, laiton. Il est peu cher, se réaffûte, et tient bien tant que la matière ne chauffe pas trop.
L’inox change la donne. Il conduit mal la chaleur, qui reste concentrée sur l’arête de coupe, et il s’écrouit : la matière durcit sous l’effort. Un foret HSS classique perd son fil en quelques secondes. Passez alors au foret cobalt, dit HSS-Co, qui contient 5 à 8 % de cobalt dans l’alliage. Il garde sa dureté à chaud et encaisse l’écrouissage de l’inox 304 comme du 316L. Un affûtage à 135° avec pointe autocentrante limite le glissement au démarrage.
La vitesse de coupe et la formule
Chaque matière a une vitesse de coupe Vc, exprimée en mètres par minute, qui correspond à la vitesse idéale de l’arête dans la matière. À partir de cette Vc et du diamètre du foret, la vitesse de rotation de la perceuse se calcule ainsi :
N = 1000 × Vc / (π × D)
N est la vitesse en tours par minute, Vc en m/min, D le diamètre du foret en millimètres. Un foret de 8 mm dans de l’inox à Vc = 12 donne N = 1000 × 12 / (3,14 × 8), soit environ 478 tr/min. Le même foret dans de l’acier à Vc = 25 monte à près de 1000 tr/min. Plus le diamètre grossit, plus on ralentit.
Tableau des vitesses
Valeurs de départ pour un foret HSS neuf ; réduisez d’environ 30 % le temps de vous caler, et sur foret cobalt en inox vous pouvez remonter un peu.
| Matière | Vc foret HSS (m/min) |
|---|---|
| Inox (304, 316L) | 12 à 15 |
| Acier doux | 25 |
| Aluminium | 60 |
| Cuivre, laiton | 60 à 70 |
Ces vitesses sont volontairement prudentes. Une perceuse à colonne offre plus de plages de réglage qu’une perceuse à main, mais le principe reste le même : diamètre qui augmente, régime qui baisse.
Lubrifier selon la matière
Sur l’inox et l’acier, la lubrification n’est pas une option. L’huile de coupe évacue la chaleur, protège l’arête et empêche l’inox d’écrouir sous le foret. Arrosez généreusement, laissez le copeau se former en spirale continue plutôt qu’en poussière, et n’appuyez pas trop fort : c’est la coupe qui perce, pas la pression.
L’aluminium se comporte à l’inverse. Il colle au foret et charge les goujures. Percez-le à sec, ou avec un peu de pétrole désaromatisé qui fluidifie l’évacuation sans encrasser. Le cuivre et le laiton acceptent un lubrifiant léger, voire rien sur les petits diamètres.
L’avant-trou pour les gros diamètres
Au centre d’un gros foret, l’âme ne coupe pas : elle écrase la matière. Plus le diamètre est grand, plus cette zone morte force et fait vibrer. Au-delà de 8 à 10 mm, percez d’abord un avant-trou au diamètre de l’âme (souvent 3 à 4 mm), puis reprenez au diamètre final. Le gros foret se centre seul dans l’avant-trou, coupe franc et fatigue moins la machine.
Pour un perçage suivi d’un taraudage, le diamètre de l’avant-trou obéit à une autre règle : le diamètre de perçage se déduit du pas du taraud (diamètre nominal moins le pas, pour un filetage métrique).
Un perçage précis sur vos pièces ?
Notre atelier d’Ambérieux-d’Azergues perce, taraude et usine l’inox, l’acier et l’aluminium à la cote, du prototype à la série. Demandez un devis : nous cadrons la matière, les tolérances et les finitions avec vous.