Soudure inox TIG et MIG.
Cuves, trémies, habillages et structures soudés en TIG ou en MIG, sur des pièces préparées et ajustées à l'atelier.
TIG et MIG · Inox 304, 316L · Acier, aluminium · Passivation
- Devis sous 24 hprix et délai fermes
- Dès 1 piècejusqu'à la série
- Un seul atelierdécoupe, pliage, soudure
Ils nous font confiance
- Industrie
- Constructeurs de machines
- Agroalimentaire
- Vinicole
- Pharmacie
- Collectivités
Simple, rapide
et sans engagement !
Soudure inox
Soudure inox : ce que fait l'atelier
Forminox soude en TIG et en MIG l'inox, l'acier et l'aluminium : assemblages de tôlerie, cuves et équipements étanches, châssis et poutres mécano-soudées, réalisés et contrôlés dans son atelier d'Ambérieux-d'Azergues.
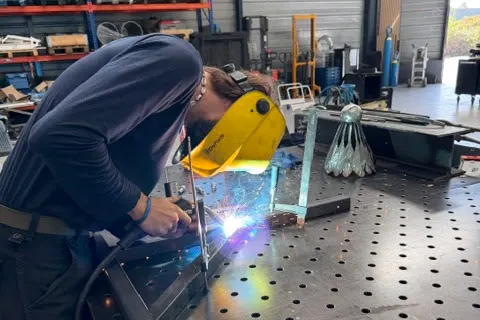
- Soudure TIG sur inox, acier et aluminium
- Soudure MIG pour les structures et les assemblages épais
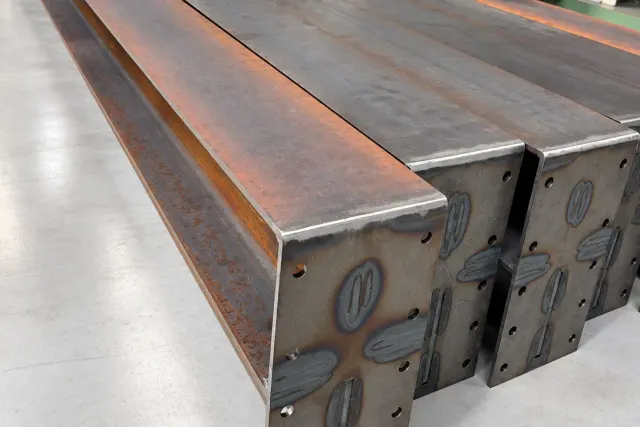
- Mécano-soudure : poutres, châssis et bâtis
- Assemblages étanches pour cuves, bacs et trémies
- Préparation par découpe laser et pliage dans le même atelier
Quelle différence entre la soudure TIG et la soudure MIG ?
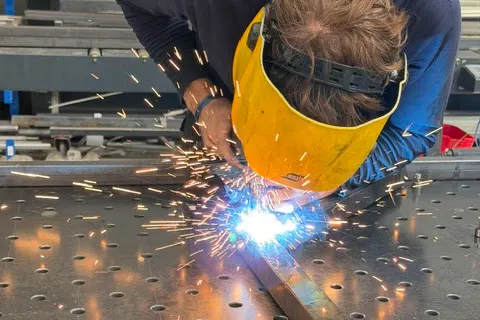
Les deux procédés soudent à l’arc sous gaz de protection. En TIG, l’arc jaillit d’une électrode en tungstène qui ne fond pas et le métal d’apport est ajouté à part : la soudure est plus lente, mais précise et propre, ce qui en fait le procédé de l’inox apparent et des assemblages étanches.
En MIG, le fil d’apport est lui-même l’électrode et se déroule en continu : la soudure va plus vite et convient aux épaisseurs plus fortes et aux structures, comme les châssis mécano-soudés.
Quel procédé pour quelle pièce
- TIG
- Inox apparent, faibles épaisseurs, cordons étanches et soignés.
- MIG
- Structures, fortes épaisseurs, cadence plus élevée.
- Après la soudure
- Reprise des cordons et passivation de l’inox, pour lui rendre sa résistance à la corrosion.
- 60 ansà travailler l'inox
- +500clients fidèles
- 4000 Wlaser fibre, table 3000 × 1500 mm
- 175 tpresse plieuse 4 100 mm, arrivée prochaine
Comment ça se passe
Soudure inox : une commande simple et rapide
- 01 Préparation
Pièces découpées au laser et pliées à l'atelier, ajustées avant soudure.
- 02 Pointage et soudure
Assemblage pointé, puis soudure TIG ou MIG selon la pièce.
- 03 Finition
Ébavurage, reprise des cordons visibles, passivation si nécessaire.
- 04 Contrôle
Contrôle des cotes et des soudures avant livraison.
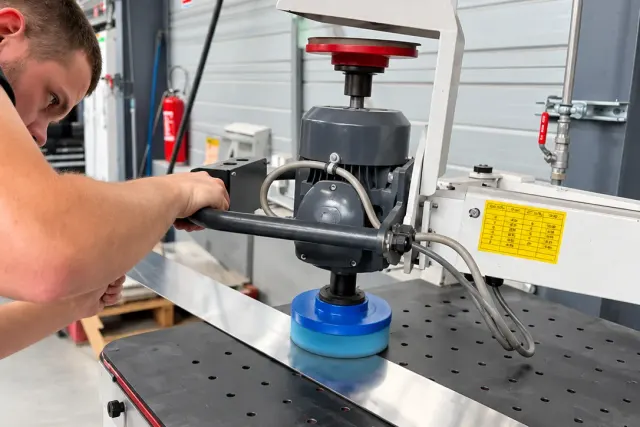
Pièces fabriquées
Soudure inox : les pièces que nous fabriquons
- Cuves, bacs, trémies et équipements alimentaires
- Châssis, bâtis et structures de machines
- Poutres et ensembles mécano-soudés
- Habillages et capotages inox assemblés
- Passerelles et structures inox
Le détail
Tout savoir sur notre soudure inox.
La soudure assemble les pièces découpées et pliées en un ensemble solide. Sur l'inox, il faut de la méthode. Trop de chaleur tord la tôle et l'inox rouille plus vite. Nous soudons l'inox depuis 1965, pour l'agroalimentaire, le vinicole et la pharmacie.
Nous utilisons deux procédés. Le TIG est précis et propre : il sert aux cuves, aux trémies et aux habillages. Le MIG est plus rapide : il sert aux châssis, aux bâtis et aux structures.
Nos pièces arrivent à la soudure déjà découpées et pliées chez nous. Les bords sont propres et les angles justes. Un bon ajustement, c'est moins de déformation et une soudure plus régulière.
TIG ou MIG : quel procédé pour votre pièce inox ?
Tout dépend du rôle de la soudure. Sur une cuve ou un habillage visible, le cordon doit être fin et étanche. On soude en TIG. Sur un châssis ou une structure en acier, on cherche la vitesse et la solidité. On soude en MIG. Souvent, une même pièce utilise les deux. L'atelier choisit le procédé pour chaque soudure, selon votre plan.
Éviter que la pièce se déforme
L'inox chauffe vite et se tord facilement. Pour l'éviter, on part de pièces bien ajustées, découpées et pliées chez nous. Moins il y a de jeu, moins la pièce bouge. La chaleur abîme aussi la protection naturelle de l'inox autour du cordon. Une passivation après soudure la remet en état.
Ce qu'il faut nous envoyer
Un plan coté, la nuance d'inox et les épaisseurs. Dites-nous aussi quelles soudures doivent être étanches ou visibles, et où la pièce sera utilisée. Vous n'avez qu'une photo ou une pièce à refaire ? Notre bureau d'études relève les cotes et redessine la pièce.
Un projet en tête ?
Obtenez votre devis sous 24 h.
Envoyez un plan, un croquis ou une photo de la pièce : on vous répond avec un prix et un délai.
Demander un devis maintenant- Réponse sous 24 h ouvrées
- Prix et délai fermes
- Devis gratuit, sans engagement
- Plans confidentiels
Aller plus loin
Soudure inox : nos calculateurs, nos villes et nos autres savoir-faire
Calculateurs utiles
Près de chez vous
- Soudure inox à Lyon →
- Soudure inox à Villefranche-sur-Saône →
- Soudure inox à Anse →
- Soudure inox à Belleville-en-Beaujolais →
- Soudure inox à Mâcon →
- Soudure inox à Tarare →
- Soudure inox à Bourg-en-Bresse →
- Soudure inox à Gleizé →
- Soudure inox à Arnas →
- Soudure inox à Trévoux →
- Soudure inox à L'Arbresle →
- Soudure inox à Neuville-sur-Saône →
- Soudure inox à Beaujeu →
- Soudure inox à Chazay-d'Azergues →
- Soudure inox à Villars-les-Dombes →
- Soudure inox à Villeurbanne →
- Soudure inox à Saint-Priest →
- Soudure inox à Roanne →
- Soudure inox à Chalon-sur-Saône →
- Soudure inox à Oyonnax →
- Soudure inox à Bourgoin-Jallieu →
Nos autres savoir-faire
- Mécano-soudure Envoyez le plan de votre châssis ou de votre bâti : on découpe, on plie, on soude et on vous le livre prêt à monter. Voir le savoir-faire →
- Chaudronnerie inox Cuves, viroles, trémies et équipements inox sur mesure, soudés et contrôlés dans notre atelier du Beaujolais. Voir le savoir-faire →
-
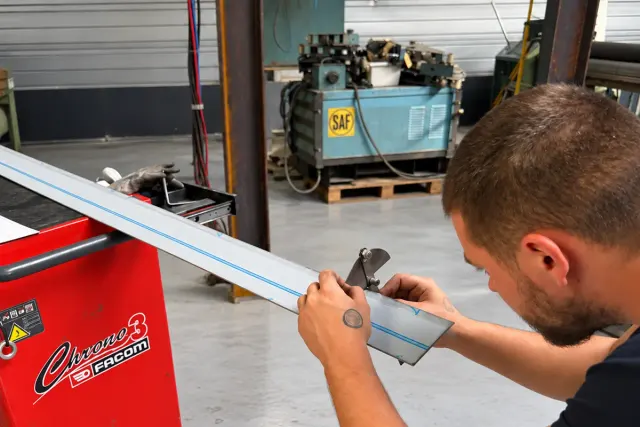 Tôlerie inox Capots, carters, coffrets et supports découpés, pliés et assemblés sur votre plan, dans un seul atelier près de Lyon. Voir le savoir-faire →
Questions fréquentes : soudure inox
Une autre question ? →Quelle différence entre la soudure TIG et la soudure MIG ?
Le TIG est lent et très précis, avec un cordon propre : il convient aux soudures visibles et étanches sur l'inox. Le MIG est plus rapide et dépose plus de métal : il convient aux structures et aux fortes épaisseurs.
Soudez-vous l'aluminium ?
Oui, l'atelier soude l'inox, l'acier et l'aluminium.
Qu'est-ce que la mécano-soudure ?
C'est l'assemblage par soudure de pièces découpées ou de profilés pour former une structure : poutres, châssis, bâtis de machines. Forminox en fabrique sur plan, voir notre page mécano-soudure.
Pourquoi passiver l'inox après soudure ?
La chaleur de la soudure altère la couche protectrice de l'inox autour du cordon. La passivation la reconstitue et rend à la pièce sa résistance à la corrosion, ce qui compte pour les équipements alimentaires.
Pouvez-vous souder des pièces que vous n'avez pas fabriquées ?
Nous travaillons le plus souvent sur des pièces découpées et pliées à l'atelier, ce qui garantit l'ajustement. Pour un assemblage à partir de vos pièces, contactez-nous avec une photo et les matières.