Découpe laser ou poinçonnage : que choisir
En bref : le laser l’emporte sur les petites et moyennes séries, les formes complexes et les fortes épaisseurs ; le poinçonnage garde l’avantage sur les très grandes séries de pièces simples, riches en trous ou en formes répétitives. Pour l’inox et la découpe fine, notre laser fibre reste l’outil de référence.
Deux procédés dominent la mise à plat des tôles : la découpe laser et le poinçonnage. Ils ne s’opposent pas vraiment, ils couvrent des besoins différents. Comprendre où chacun brille évite de payer trop cher ou d’obtenir une pièce mal adaptée.
Comment fonctionne chaque procédé
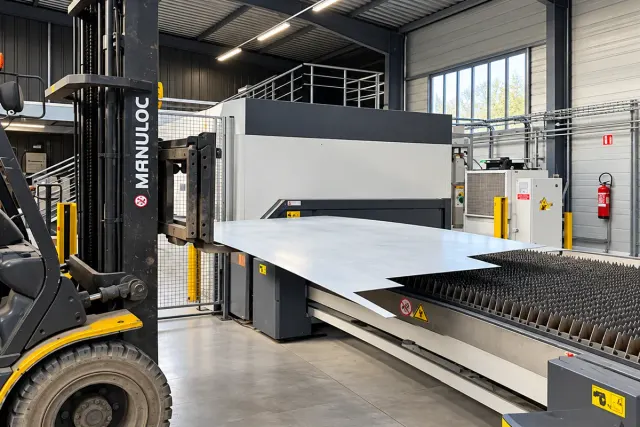
Le laser coupe la tôle par fusion localisée, sans contact. Un faisceau concentré suit le tracé vectoriel du fichier, assisté d’un gaz qui évacue le métal fondu. Notre laser fibre Phoenix LVD 4000 W travaille sur une table de 3000 × 1500 mm et découpe l’inox jusqu’à 12 mm, l’acier jusqu’à 20 mm et l’aluminium jusqu’à 10 mm.
Le poinçonnage, lui, procède par emboutissage : un poinçon traverse la tôle contre une matrice, comme un emporte-pièce. Chaque forme correspond à un outil. Une poinçonneuse enchaîne les coups très vite et peut aussi déformer localement (bossage, filetage, persienne), ce que le laser ne fait pas.
Quel procédé pour quelle série
La série pèse lourd dans le choix. Le poinçonnage demande de monter les outils adaptés, un réglage qui se rentabilise sur de gros volumes de pièces identiques. Passé plusieurs milliers d’exemplaires simples, son coût à la pièce devient très bas.
Le laser, à l’inverse, ne réclame aucun outil physique : on charge un fichier et on lance. Cette souplesse le rend imbattable de l’unité à la moyenne série, et sur les prototypes où le dessin change souvent. Pour situer un budget, envoyez-nous votre fichier : le prix dépend surtout de la longueur de coupe.
Quelles formes conviennent au laser
Là où le laser prend une longueur d’avance, c’est sur la complexité. Un contour organique, un lettrage ajouré, des angles fins, un mélange de grands et de petits perçages : tout se coupe dans la même passe, sans outil dédié. Le poinçonnage, lui, reproduit surtout des formes standard (ronds, oblongs, carrés) ou impose de fabriquer un outil spécial, vite coûteux pour une forme unique.
Quand une plaque combine beaucoup de trous ronds identiques et un contour simple, le poinçonnage reste pertinent. Dès que le dessin sort de ce cadre, le laser simplifie la vie.
Un autre atout du laser tient à la finesse des détails réalisables. Sur tôle mince, il grave des ajours étroits, des ponts de matière fins et des rayons intérieurs très serrés que l’outil de poinçonnage ne peut pas reproduire sans casser. Le changement de dessin ne coûte rien non plus : modifier un fichier prend quelques minutes, alors qu’adapter un outillage de poinçonnage demande du temps et de l’argent. Pour un produit qui évolue, cette souplesse pèse lourd sur la durée d’un projet.
Épaisseur, matière et bord de coupe
L’épaisseur départage nettement les deux. Le poinçonnage se cantonne aux tôles minces à moyennes et souffre sur les nuances dures. Le laser garde un bord net bien plus haut en épaisseur, jusqu’aux 12 mm d’inox de notre machine. Sur inox, l’azote d’assistance donne une arête propre, non oxydée, prête à souder ou à finir.
Le bord compte aussi. Le poinçon laisse une bavure côté matrice et un léger arrondi côté entrée, souvent à ébavurer. Le laser fibre sort une tranche droite et régulière, avec un faible besoin de reprise. Sur une pièce visible ou en contact alimentaire, cette qualité de bord change la donne. Le choix de la nuance influe aussi : voir notre comparatif 304 ou 316L.
Et le coût, au bout du compte
Aucun procédé n’est « moins cher » dans l’absolu. Le poinçonnage gagne sur les très grands volumes de pièces simples, une fois l’outillage amorti. Le laser gagne partout ailleurs : petites séries, formes riches, fortes épaisseurs, changements fréquents. Comme la découpe n’est qu’une étape, pensez aussi aux opérations qui suivent, pliage et soudure comprises, détaillées côté tôlerie inox. Notre article sur le prix d’une découpe laser décortique les postes qui pèsent vraiment.
Notre parti pris d’atelier
Chez Forminox, nous avons investi dans le laser fibre parce qu’il couvre l’immense majorité des demandes en tôlerie inox : réactivité, précision, épaisseurs élevées, zéro outillage. Pour une pièce donnée, nous vous disons franchement si un autre procédé serait plus adapté. Décrivez votre besoin, série et matière comprises, sur la page contact, ou explorez notre service de découpe laser inox. Le devis est gratuit et sans engagement.