Épaisseur max découpe laser : inox, acier, alu
En bref : sur notre laser fibre 4000 W, nous découpons l’inox jusqu’à 12 mm, l’acier jusqu’à 20 mm et l’aluminium jusqu’à 10 mm. Ces limites dépendent de la puissance de la source, de la nuance et du gaz d’assistance. Au-delà, d’autres procédés prennent le relais.
« Jusqu’à quelle épaisseur pouvez-vous couper ? » revient à chaque nouveau projet. La réponse tient à trois facteurs : la puissance du laser, la matière et le gaz utilisé.
Les limites sur notre machine
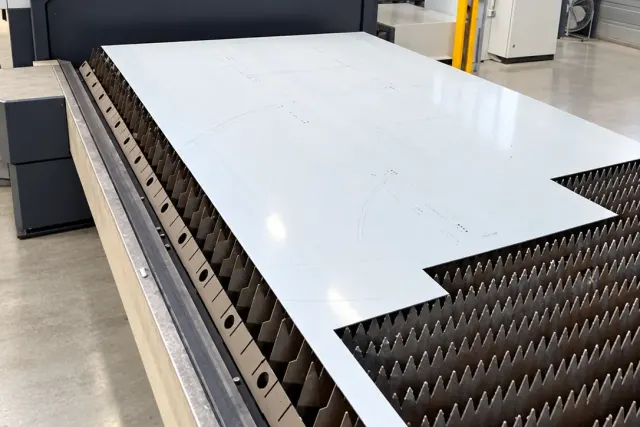
Notre découpeuse fibre Phoenix LVD délivre 4000 W sur une table de 3000 × 1500 mm. Les épaisseurs maximales courantes que nous traitons :
- Inox : jusqu’à 15 mm, coupe à l’azote pour un bord propre et non oxydé.
- Acier au carbone : jusqu’à 20 mm, coupe à l’oxygène.
- Aluminium : jusqu’à 15 mm, matière réfléchissante qui demande des réglages adaptés.
Nous découpons aussi le cuivre, le laiton et le bronze, dans des épaisseurs plus réduites. Pour une faisabilité précise selon la matière et l’épaisseur, envoyez-nous votre plan.
Pourquoi l’épaisseur change tout
La vitesse de coupe chute fortement à mesure que la tôle épaissit. Une plaque d’inox de 2 mm file à plusieurs mètres par minute ; à 12 mm, le laser avance lentement et passe beaucoup plus de temps sur la même longueur. Ce ralentissement explique une bonne part du prix des fortes épaisseurs.
La qualité d’arête évolue aussi. En faible épaisseur, le bord ressort net, quasi prêt à l’emploi. En forte épaisseur, la face de coupe peut demander un léger ébavurage selon l’usage.
Le rôle du gaz d’assistance
Le gaz qui accompagne le faisceau n’est pas un détail. L’azote protège le bain de fusion et donne un chant d’inox brillant, sans oxydation, adapté aux pièces visibles ou en contact alimentaire. L’oxygène, réservé à l’acier, accélère la coupe par réaction exothermique mais laisse une arête oxydée. Le choix du gaz conditionne à la fois la vitesse, le coût et le rendu final.
Quand le laser n’est plus le bon procédé
Au-delà de ces épaisseurs, ou sur des pièces très massives, d’autres solutions deviennent pertinentes : oxycoupage, plasma ou jet d’eau pour les très fortes épaisseurs, poinçonnage pour certaines séries de tôle fine. Le bon procédé dépend de la matière, de la précision attendue et de la quantité. C’est un arbitrage que traite notre bureau d’études.
Un doute sur votre pièce ?
Si votre projet approche ces limites, ou mélange épaisseurs et nuances, décrivez-le nous. Nous vous dirons ce qui passe au laser, ce qui vaut mieux en un autre procédé, et nous établissons un devis gratuit à partir de votre fichier. Voir aussi notre service de découpe laser inox.