Rayon de pliage minimal sur inox
En bref : sur l’inox, visez un rayon intérieur au moins égal à l’épaisseur (r ≥ e). Pliez perpendiculairement au sens de laminage, et méfiez-vous des matières écrouies comme le 316L, moins tolérantes qu’un 304 recuit. Un rayon trop serré fissure l’arête extérieure.
L’inox se plie très bien, à condition de respecter un rayon minimal. Trop serré, le pli tire sur la fibre extérieure jusqu’à la fissure ou l’amorce de rupture. Voici comment le cadrer dès la conception.
La règle pratique : r ≥ e
Le rayon intérieur de pliage se raisonne en multiple de l’épaisseur. Sur l’inox, une valeur sûre consiste à prendre un rayon au moins égal à l’épaisseur de la tôle : 2 mm de rayon pour une tôle de 2 mm, par exemple. En faible épaisseur et sur une matière bien recuite, on descend parfois en dessous, mais garder r ≥ e évite les mauvaises surprises.
En pratique, on vérifie ce rayon selon l’épaisseur et la nuance avant de valider le plan.
Le sens de laminage compte
Une tôle laminée n’a pas les mêmes propriétés dans toutes les directions. Plier perpendiculairement au sens de laminage offre la meilleure tenue. Un pli parallèle aux fibres sollicite davantage la matière et augmente le risque de fissure, surtout en rayon serré ou en forte épaisseur. Quand un plan impose plusieurs plis, on cherche à orienter les plus critiques dans le bon sens.
Nuance et écrouissage
Toutes les nuances ne se valent pas au pliage. Un 304 recuit se plie plus facilement qu’un 316L écroui, plus dur et moins ductile. L’état de livraison de la tôle (recuit, 1/4 dur, écroui) change la marge disponible. En cas de doute sur une pièce exigeante, mieux vaut le signaler en amont pour adapter le rayon.
Anticiper le retour élastique
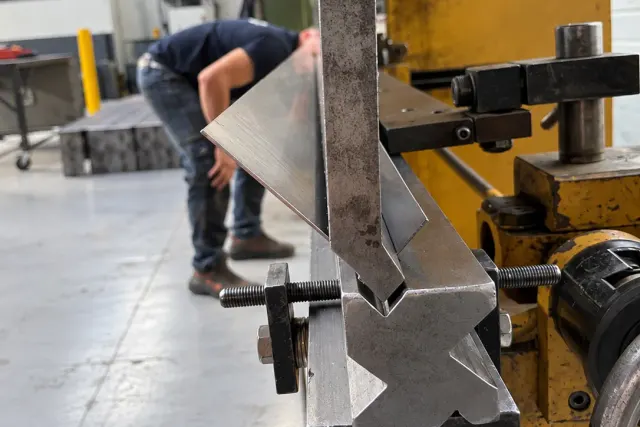
L’inox « revient » après pliage : on plie un peu au-delà de l’angle visé pour compenser le retour élastique, plus marqué que sur l’acier doux. Ce comportement se règle à la presse plieuse, mais il vaut la peine d’en tenir compte dès la cotation des angles.
Bien coter le développé
Un rayon maîtrisé ne sert à rien si le développé est faux : la pièce finale tombe alors hors cote. Le développé dépend du rayon, de l’angle et du facteur K de la matière. Notre bureau d’études le vérifie avant lancement.
Un projet avec des plis délicats ?
Rayon serré, forte épaisseur, nombreux plis rapprochés : autant de cas où un regard d’atelier évite des reprises coûteuses. Décrivez votre pièce et joignez votre plan sur la page contact ; notre bureau d’études valide la faisabilité avant fabrication. Voir aussi nos pages pliage de tôle et tôlerie inox.