Découpe laser ou plasma : quel procédé choisir ?
En bref : le laser fibre donne une précision au dixième et un bord net sur les tôles fines à moyennes, sans reprise. Le plasma coupe plus vite et à moindre coût sur les fortes épaisseurs d’acier, avec un bord plus large et une tolérance moins serrée. Le choix se joue sur l’épaisseur, la matière et la finition attendue.
Beaucoup de projets arrivent à l’atelier avec la même question : faut-il partir sur du laser ou du plasma ? Les deux découpent le métal, mais pas de la même façon, ni pour les mêmes pièces. Voici comment ils fonctionnent et comment trancher.
Comment fonctionne le laser fibre
Un laser fibre concentre un faisceau lumineux de forte puissance sur un point de quelques dixièmes de millimètre. La matière fond et se vaporise localement, pendant qu’un gaz d’assistance chasse le métal en fusion hors du trait de coupe. Sur l’inox et l’aluminium, on utilise de l’azote, qui donne un bord brillant sans oxydation. Sur l’acier, l’oxygène accélère la coupe par réaction thermique.
Résultat : un bord net, perpendiculaire, quasiment sans bavure, exploitable directement sans reprise. La zone chauffée reste étroite, donc la tôle se déforme peu. C’est le procédé de référence pour les pièces précises, les détails fins et les petites séries répétables.
Comment fonctionne le plasma
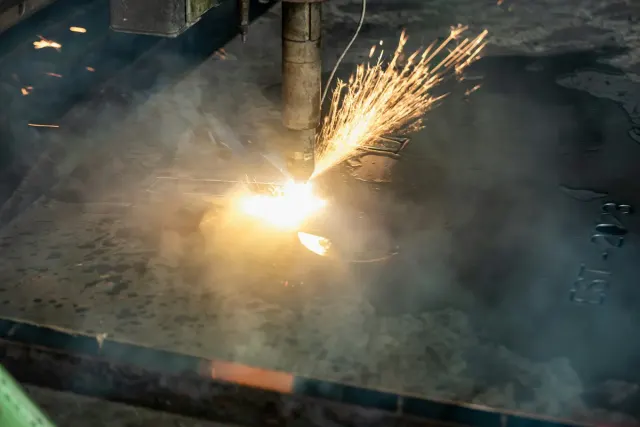
Le plasma génère un arc électrique entre une électrode et la pièce. Un gaz forcé à travers cet arc s’ionise et atteint plusieurs milliers de degrés, formant un jet capable de traverser les fortes épaisseurs d’acier à grande vitesse. Le débit de coupe est impressionnant sur les plaques épaisses.
En contrepartie, le trait de coupe est plus large, le bord légèrement incliné et la zone affectée thermiquement plus étendue. On observe souvent des bavures à retirer et une précision de l’ordre du millimètre plutôt que du dixième. Le plasma vise le débit et l’épaisseur, pas la finition fine.
Tableau comparatif
| Critère | Laser fibre | Plasma |
|---|---|---|
| Précision | dixième de mm | de l’ordre du mm |
| Qualité de bord | net, sans reprise | plus large, bavures possibles |
| Épaisseur idéale | fine à moyenne | forte épaisseur acier |
| Matières fines | excellent (jusqu’au dixième) | peu adapté, risque de déformation |
| Inox / aluminium | très bon rendu | limité, bord moins propre |
| Coût faible épaisseur | compétitif, peu de reprise | moins intéressant |
| Coût forte épaisseur | plus lent, plus coûteux | rapide et économique |
Lequel pour votre pièce
La règle est simple : si votre pièce demande de la précision, un bel état de surface ou des détails fins, le laser s’impose. Si vous découpez de grosses plaques d’acier épais où la finition compte peu, le plasma reste plus rapide et plus économique.
Chez FORMINOX, nous travaillons au laser fibre. Notre Phoenix LVD de 4000 W, avec sa table de 3000 × 1500 mm, découpe l’inox jusqu’à 12 mm, l’acier jusqu’à 20 mm et l’aluminium jusqu’à 10 mm. Cette plage couvre la grande majorité des pièces de tôlerie et de chaudronnerie inox. Au-delà de cette capacité, sur des épaisseurs qui dépassent les limites du laser, le plasma ou l’oxycoupage prennent le relais.
Pour l’inox jusqu’à 12 mm et l’acier jusqu’à 20 mm, le laser fibre offre la meilleure combinaison précision, propreté et coût maîtrisé, sans étape de reprise. C’est pourquoi c’est notre outil au quotidien.
Un projet à découper ?
Envoyez-nous votre plan (DXF, DWG ou PDF coté) et l’épaisseur visée ; nous vous indiquons le procédé adapté et un devis chiffré rapidement.
Pour aller plus loin : découpe laser inox, découpe laser ou poinçonnage et épaisseur maximale en découpe laser inox.